Artykuł sponsorowany
Jak przygotować detal do elektrodrążenia drutowego: otwór startowy, naddatek i kolejność operacji
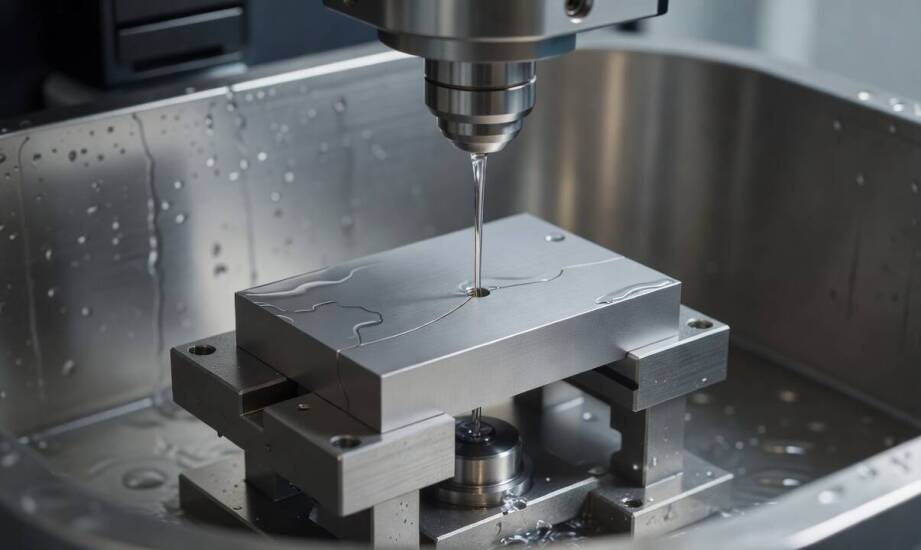
Konstruktor otrzymujący rysunek techniczny z zamkniętym konturem wewnętrznym musi szczegółowo zaplanować przygotowanie detalu metalowego. Odpowiednie zaprogramowanie pierwszych kroków sprawia, że elektrodrążenie drutowe przebiega bez konieczności wprowadzania późniejszych korekt wymiarowych. Brak zaplanowanego otworu startowego oraz odpowiednio dobranego naddatku technologicznego naraża materiał na deformacje wynikające z uwolnienia naprężeń w strukturze metalu. Kluczowe decyzje technologiczne zapadają już na wczesnym etapie analizy specyfikacji i doboru właściwej sekwencji operacji mechanicznych.
Wymagania wobec otworu startowego i naddatków technologicznych
Elektrodrążenie drutowe do cięcia skomplikowanych konturów wewnętrznych bezwzględnie wymaga wykonania otworu startowego przed rozpoczęciem głównego procesu formowania. Średnica tego przelotu musi być zawsze większa niż grubość zastosowanego drutu roboczego. W przypadku najpopularniejszych materiałów eksploatacyjnych wartości te mają charakter orientacyjny i wynoszą najczęściej 0,8–1,0 mm, przy zachowaniu luzu rzędu 0,05–0,1 mm na stronę. Taka przestrzeń ułatwia stabilny przepływ płynu dielektrycznego, który chłodzi strefę roboczą i wypłukuje urobek z obrabianej szczeliny. Technologowie zalecają zazwyczaj, aby pozycjonowanie otworu oddalić o około 0,5–1,0 mm od planowanej ścieżki cięcia. Ten dystans skutecznie zapobiega zwarciu w obwodzie maszyny podczas zbliżania się narzędzia do materiału. Cięcie konturów zewnętrznych można teoretycznie rozpoczynać bezpośrednio od zewnętrznej krawędzi detalu. Takie rozwiązanie niesie jednak ryzyko niekontrolowanego uwolnienia naprężeń własnych stopu i geometrycznej deformacji przedmiotu.
Oprócz precyzyjnego wyznaczenia punktu wejścia niezbędne jest pozostawienie optymalnego naddatku technologicznego, który zapewnia sztywność detalu podczas obróbki WEDM. Docelowa wartość zależy bezpośrednio od rodzaju stopu i początkowej grubości półfabrykatu. Dla standardowych stali konstrukcyjnych oraz narzędziowych zapas ten wynosi zazwyczaj od 0,5 do 2 mm. W przypadku odlewów lub elementów kutych, charakteryzujących się większą nieregularnością, margines błędu może sięgać nawet 5 mm. Rysunek techniczny przekazywany na halę produkcyjną musi też jednoznacznie określać powierzchnie bazowe. Solidna baza umożliwia zachowanie powtarzalnego odniesienia podczas mocowania detalu w uchwycie elektrodrążarki.
Rola zgrubnej obróbki CNC w wycinaniu konturów
Przed przekazaniem wstępnie ukształtowanego elementu do maszyny elektroerozyjnej technolog musi doprecyzować kolejność wycinania poszczególnych geometrii. Równie ważne jest potwierdzenie dostępności otworów startowych oraz zdefiniowanie oczekiwanej chropowatości powierzchni, oznaczanej parametrem Ra. Zgrubna obróbka skrawaniem CNC przygotowuje preformę poprzez usunięcie największych naddatków materiału i wyznaczenie płaszczyzn odniesienia. Nowoczesne operacje frezowania oraz toczenia nadają docelowy kształt zewnętrzny i z dużą dokładnością pozycjonują przeloty pod cięcie drutem. Użycie pięcioosiowych centrów obróbczych na tym etapie znacząco skraca czas realizacji i eliminuje konieczność wielokrotnego przepinania elementów.
Pominięcie rygorystycznych zasad przygotowania detalu skutkuje problemami na etapie właściwego elektrodrążenia. Niewłaściwe ustalenie punktu wejścia narzędzia, brak stabilnych baz mocujących lub zbyt mały zapas materiału na ostateczne szlify to najczęstsze błędy. Prowadzą one do nieoczekiwanego zrywania drutu mosiężnego, przerw w procesie produkcyjnym oraz ostatecznego przekroczenia ścisłych tolerancji wymiarowych. Profesjonalna obróbka skrawaniem w Gliwicach często bazuje na zintegrowanym planowaniu sekwencji produkcyjnej, które łączy frezowanie wstępne z ostatecznym cięciem elektroerozyjnym. Ścisła współpraca operatorów różnych obrabiarek minimalizuje ryzyko kolizji i błędów w interpretacji rysunków technicznych.
Skuteczny przebieg elektrodrążenia drutowego opiera się na konsekwentnym zaplanowaniu całego łańcucha operacji, obejmującego drobiazgową analizę projektu, wyznaczenie powierzchni bazowych oraz staranne zrealizowanie preformy. Park maszynowy, którym dysponuje firma Jawmet, pozwala sprawnie połączyć etap wstępnego frezowania z docelowym formowaniem trudnych konturów. Przemyślane rozmieszczenie otworów startowych oraz kontrola naddatków technologicznych na każdym kroku zwykle pozwala osiągnąć wysoką precyzję i powtarzalność detali metalowych, jakich oczekuje współczesny przemysł maszynowy.
Kategorie artykułów
Polecane artykuły
Co wpływa na trwałość przekładni kierowniczej i jak zapobiegać awariom
Na trwałość przekładni kierowniczej największy wpływ mają: warunki drogowe, styl jazdy, stan i poziom płynu wspomagania, dobór felg i opon, a także regularność serwisowania. To właśnie te czynniki decydują, czy maglownica wytrzyma bliżej 150 000 km, czy bliżej 300 000 km i ponad 10 lat eksploatacji.
Jakie wartości promują przedszkola Montessori w Lublinie?
Przedszkola Montessori w Lublinie kładą duży nacisk na indywidualny rozwój dzieci, co stanowi kluczowy element ich filozofii. Dzięki kameralnym grupom maluchy mają szansę uczyć się w sprzyjającym środowisku, które wspiera naturalną ciekawość oraz chęć odkrywania świata. Wartości te tworzą fundament